

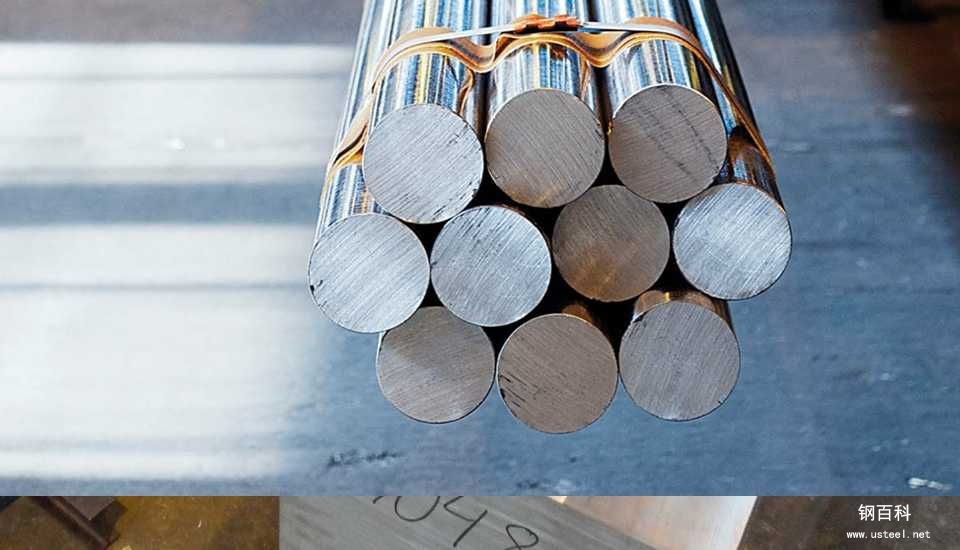
gcr15属于轴承钢,应用比较广泛,其中最常用于风电轴承行业。
gcr15一般都进行热处理模具寿命,热处理后硬度在HRC60-62之间,一般使用CBN刀片BN-H200材质和BN-H10材质加工。光洁度保证在Ra0.4,切削性能稳定,高效,刀具使用寿命长。
BN-H200材质属于全贴面焊接式CBN刀具,中间不带孔,需要压板式刀杆配合使用,在风电轴承上广泛应用。
BN-H10材质属于焊接式CBN刀片,适用于一切淬火60度以上轴承钢的车削,不过由于是焊接式CBN刀片,只有切削刃部位是CBN材质,所以ap值要小于0.5mm,光洁度可以保证在Ra0.4。
暂无评论...